CNC数控机床车间油雾废气处理案例|CNC加工油烟油雾废气处理方法
CNC机床车间油雾废气介绍
CNC数控车床工厂管理油雾有机印刷废气物首要存在于数控车床数控车床生产制造环节中,车削加工液(如破乳液、矿物质油)在绕城髙速车削加工、铣削时,因泵压喷洒于、厨房刀具绕城髙速飞速转动的冲击及温度过高蒸馏,建立廊坊可耐电器有限公司级油滴(内直径1-10廊坊可耐电器有限公司)。的同时,数控车床导轨、液压多路阀系统性漏泄的润滑系统油在温度过高下析出,进一部直接加剧油雾存在。这么多油雾有机印刷废气物实际上弄脏工厂管理区域环境,还对职工键康构造频发威协,不断吸进去或许致使 呼入的道肤质疾病、肤质慢性炎症甚至于肠癌。再者,油雾积聚后会灼伤设施设备、多火警风险隐患,并致使车削加工液消耗。
CNC机床车间油雾废气来源与成分
来源:
- 切削液雾化:高速切削过程中,切削液受机械冲击和高温蒸发作用,形成细小油雾颗粒。
- 润滑油挥发:机床导轨、液压系统泄漏的润滑油在高温下挥发,与空气中粉尘结合形成复合污染物。
成分:
油雾废水材质繁多,大部分其中包含:
- 有机物:如丙烯醛、苯并芘等致癌物质。
- 矿物质油:切削液中的基础油成分。
- 添加剂:切削液中添加的极压剂、防锈剂等。
- 微生物与重金属:部分切削液可能含有微生物污染或重金属添加剂。
油雾颗粒剂内直径往往在几纳米到几十块纳米间,未能理所当然沉降,易悬停在热空气中。
CNC机床车间油雾废气处理案例
案例一:某汽车零部件龙头企业油雾治理项目
项目背景:
- 工况特点:20台CNC机床连续作业,油雾浓度峰值达50 mg/m³,年切削液消耗超80吨。
- 治理目标:油雾排放浓度≤10 mg/m³,实现切削液回收再利用。
解决方案:
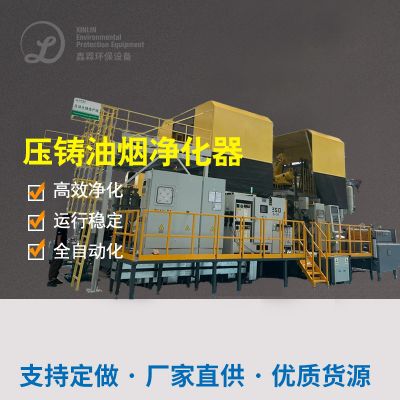
- 设备选型:定制化静电吸附+冷凝回收系统,处理风量8000 m³/h。
- 工艺流程:
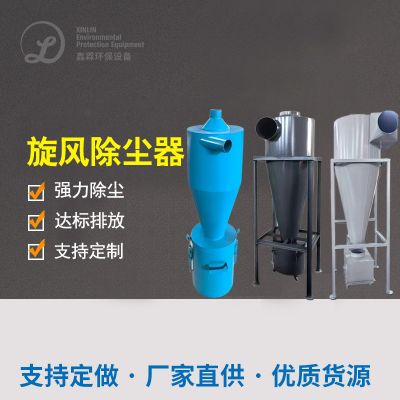
- 初级净化:旋风分离器通过离心力分离大颗粒油滴(去除率≥80%)。
- 高压电场:油雾颗粒带电后吸附于极板,对0.1-5μm微粒去除率≥95%。
- 冷凝回收:低温冷却液化气态油雾,油品回收率≥70%。
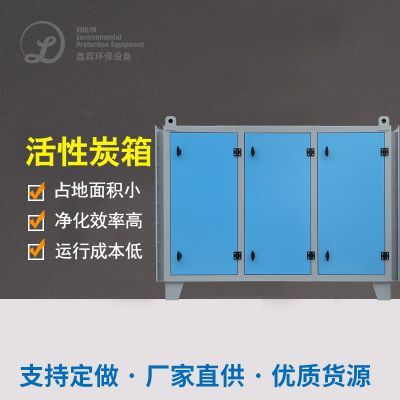
- 活性炭深度处理:改性活性炭吸附残余VOCs(如苯乙烯、甲醛),排放浓度≤10 mg/m³。
核心参数与效益:
- 处理前油雾浓度:45-50 mg/m³
- 处理后油雾浓度:≤8 mg/m³
- 去除率:98.2%
- 切削液回收量:22吨/年
- 经济收益:年回收切削液价值18万元,设备投资回报期仅1.5年。
- 环保效益:通过当地生态环境局验收,规避20万元/年环保罚款风险。
客户评价:
- “设备运行稳定,油雾明显减少,车间空气清新多了,员工满意度大幅提升!”
案例二:某汽车零部件制造企业油雾净化升级项目
项目背景:
- 工况问题:CNC机加工过程中产生大量油雾,影响员工健康及设备维护。
- 治理目标:改善车间空气质量,提高设备使用寿命。
解决方案:
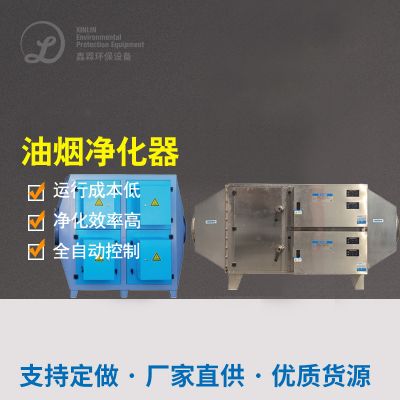
- 设备选型:油雾净化器。
- 技术特点:
- 锥形过滤结构:引导进风均匀接触预过滤层,利用离心力初步去除油雾颗粒。
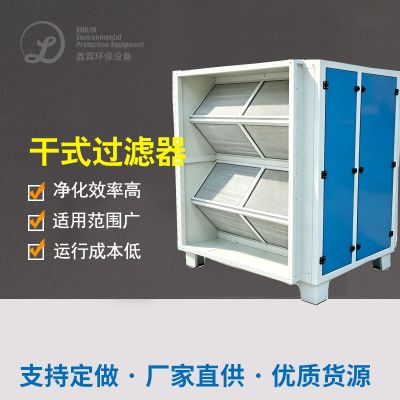
- 高效过滤:配备高效过滤器,有效去除PM0.5及以上颗粒。
实施效果:
- 空气质量提升:车间内油雾浓度显著降低,空气质量达标。
- 员工健康改善:减少油雾吸入风险,提升员工舒适度和生产安全性。
- 设备维护减少:降低设备积油现象,延长设备使用寿命,减少维护频率。
- 生产效率提高:清洁的车间环境有助于提升员工工作效率和产品质量。
客户反馈:
案例分析总结
以上内容3个案例库呈现了CNC磨床工厂油雾尾气除理的非常典型措施与科技行车路线:
- 组合工艺优先:采用“静电吸附+冷凝回收”或“离心分离+HEPA过滤”等多级净化工艺,可高效去除不同粒径的油雾颗粒及有害成分。
- 资源回收利用:通过冷凝回收技术实现切削液的再利用,既降低运行成本,又减少废液排放。
- 智能运维管理:集成PLC自动清洗、变频电源调节等功能,延长设备维护周期,提升系统稳定性。
- 定制化设计:根据车间规模、油雾浓度及排放要求,定制化选型与设计处理系统,确保达标排放。
经由科学的调试与细致工作,CNC机床主轴生产加工油雾废液处理可实现目标生活环境经济能力发展、经济能力经济能力发展与时代经济能力发展的多赢。

 扫一扫添加微信