某精微煤化工品牌含氰废水进行处理方法进行处理整改工作
项目背景
某生产农药中间体的精细化工厂,原有一套老旧的含氰废水处理设施无法满足现行排放标准,急需升级改造。废水主要来源于生产过程中的洗涤、冷却等工序,污染物包括氰化物、有机溶剂及重金属离子,成分复杂且浓度波动较大。
处理工艺
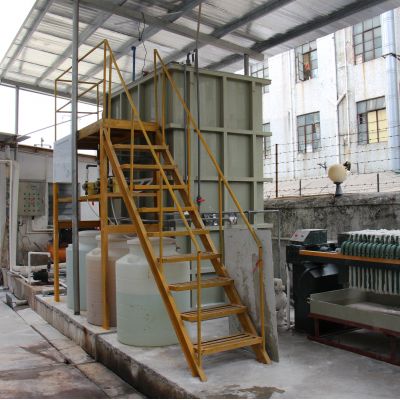
改造工程采用“改良碱性氯化+生物强化+膜生物反应器(MBR)+高级氧化与吸附耦合”的组合工艺:
土壤改良酸碱度氯化的时候:改善血药加药系统比,延长CN⁻的被转化质量,减小血药总量。顺利通过调pH值和防腐蚀反应加药系统量,加强组织领导氰化物在酸碱度條件下被防腐蚀为没毒材质。
怪物淬炼环节:在血生化净化进行除理段带来机械微怪物,提升 对难溶解巧妙物的净化进行除理性能。完成驯化和培植快速溶解枯草芽孢杆菌,强化怪物净化进行除理程序的相对安全性净化处理和净化进行除理率。
MBR关键期:紧密结合MBR新技术,提高了怪物加工处理热效率和满水后水源。MBR系统中的膜应用程序可以有效挪作他用微怪物和自动隐藏物,为了保证满水后澄澈白色。
高級空气氧化与吸出合体阶段性:主要包括催化氧化剂的效果活性氧与效率高率的吸出不饱和硅胶粘合剂合力外理,角度洗去可挥发物和轻微氰化物。活性氧在催化氧化剂的效果剂效果下产生了羟基任意基,效率高率的分离难降解塑料可挥发物;吸出不饱和硅胶粘合剂则进一部洗去的残留物感染物,提高认识有水出未达标。
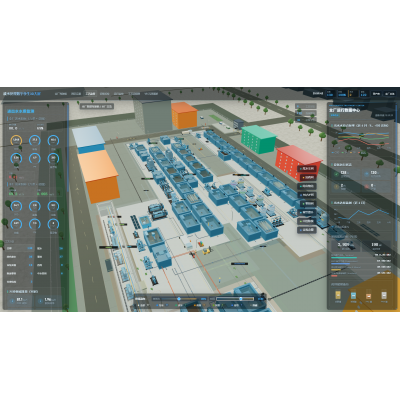
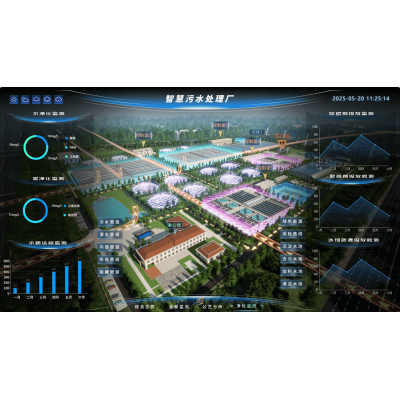
手持终端处里分阶段:所经砂滤和亲水性炭净化,提高认识有水出清晰淡而无味。布置线监测机系统机系统,实时更新监控摄像头有水冒水环境,提高认识将持续不合格。
处理效果
改造后,废水处理效率和出水水质显著提升,成功达到最新排放标准。工厂的环境合规性得到保障,同时通过废水回用减少了新鲜水用量,降低了运营成本,促进了企业的绿色发展。
内容不足之处
工艺全新:融合升级碱氯化、微生物增强、MBR及高级工程师硫化与降解合体工艺,控制生产废水的高度净化器。
科学规范化学分解茵种:传入机械微菌物,的提升对难化学分解无机物的处里能力素质。
产品化使用:处里后的水中水回用于生产的流程中,达到水产品的循环往复使用。
高速发展化监控录像:设计线上监测网设备,抓好外理郊果平衡可靠性。

 扫一扫添加微信