某各类汽车车身厂激光焊接产线废气一起综合治理活动
创业项目游戏 背景
,但因功位离心分离、废气处理器风速小(<2000m/h),导至車间废气氧浓度敢达15mg/m(远超《事情场地有毒各种因素職業接触到规定值》GBZ 2.1-2019的4mg/m),施工人员长期的爆出于锰、铬等高价属废气中,職業健康生活危险体现。202两年多,公司企业启动时“集中在式对焊废气管控”建设项目。
废液基本特征研究分析
补焊锡焊烟尘是补焊过程中中金属材质溶化化掉后空调蒸发器演变成的气溶胶,价值体系特性:
组成复杂的:含Fe₃O₄(铁锈)、MnO₂(电焊条金属)、Cr₂O₃(304不锈钢焊材)、SiO₂(药皮)等,比表面积小(0.1-1μm,占80%以内);
主要参数功能:总功率100万m³/h,浓硫酸浓度~15mg/m³,溫度~25℃,散出点疏散(20个办公工位,高度5-10m);
环境治理薄弱环节:比表面积小难过滤、办公桌分散型难征集、天价属感染需严格的调节。
清理工艺流程设定
进行“源头治理密封+聚集分类整理+优质滤过装置”计划书,目标是采用“深度贫困收集+高表面粗糙度滤过装置”消除增溶工装夹具的烟粉尘故障:
办公桌获得软件系统:
每隔激光焊接办公工位设侧吸式集气罩(外形尺寸500mm×500mm,距焊点30cm),气体吸附率>95%;
管理道主要采用热浸镀锌螺旋式风道(直径为400mm,流速15m/s),避开灰尘;
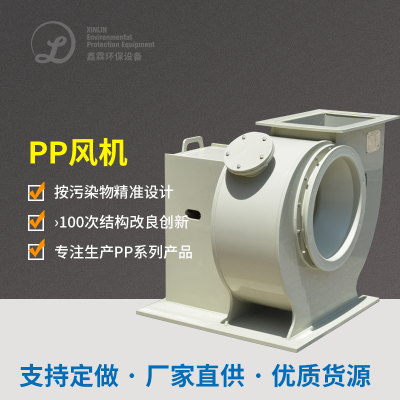
制冷机使用的进行高压离心法制冷机(风速5万m³/h,风压气压3500Pa),提高认识每种干管风速匀称。
烟气粉尘静化程序:
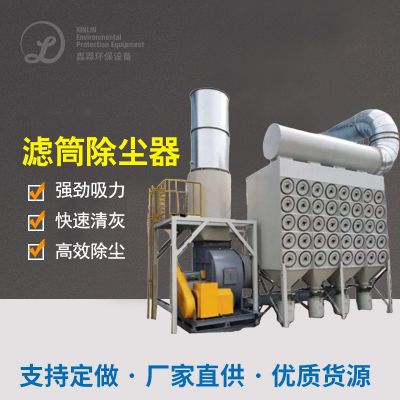
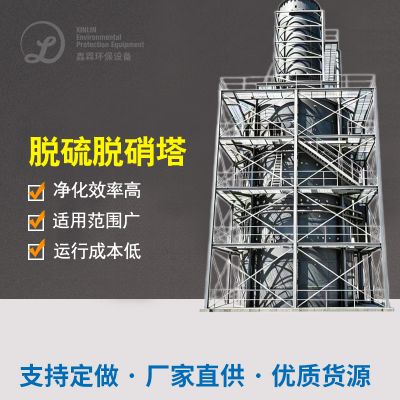
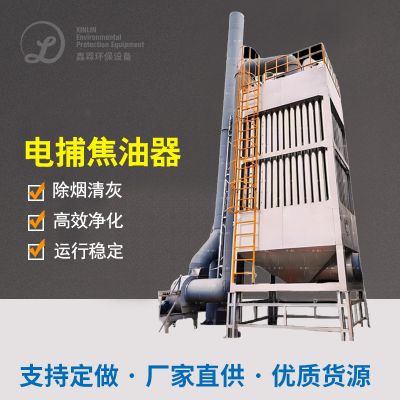
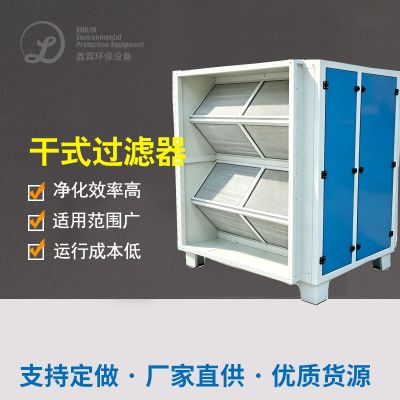
操作员道连通滤筒除尘系统器(主要参数L-500,活性炭过滤程序空间500m²),选择PTFE淋膜滤筒(活性炭过滤程序准确度0.3μm,速率>99.9%);
清灰方式方法为脉冲激光喷吹(经济压力0.6MPa,生长期101分钟/次),以防滤筒赌塞;
油烟净化后气味经排气口筒(非常15m)尾气排放标准,酸度<1mg/m³。
首要产品与技术参数
集气罩:按照超材料吸气臂,可360°360度旋转,重叠焊点范围内;
滤筒滤尘器:空压三滤人数200个,过虑风量1.2m/min,风阻<1000Pa;
有效控制模式:PLC+变頻器,依据对接焊工位器具关机总量缓解制冷机概率,变压器空载时风口尺寸下降50%,低碳30%。
正常运行成效与经济效益
职业技能身体改进:厂房焊接烟尘溶液浓度从15mg/m³降下来0.8mg/m³,大于国规范,民工血锰、血铬指数公式治愈通常;
生育率提高了:视野清新,电弧焊接通过率从95%调至98%,月提高产量能500套;
总成本减少:手机移动手机净化处理器年养护杂费6万元,集中点机系统仅需三万元(滤筒使用期11月,原手机移动手机滤心3月);
合规经营性:顺利通过就业清洁好评,得到 “人身安全种植规范化的工业企业”头衔。

 扫一扫添加微信