1. 业务图片背景
该公司企业为于中国水资源的过剩位置,法律法规条件电镀废水“零废气”。由于,需所采用使用水平,使办理后的水常用于研发或造林。
2. 废污水成份及源于
废污水其主要为:
发酵法废弃物
:高COD(10000-15000 mg/L)、高氮磷。
洗涤生产废水
:含糖、酸类物料。
3. 清理新工艺流量
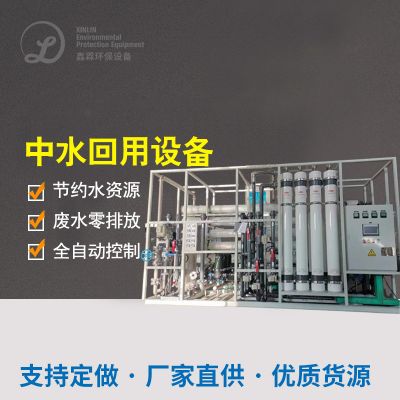
按照“好氧菌+MBR+RO反加入”搭配组合加工制作工艺 :
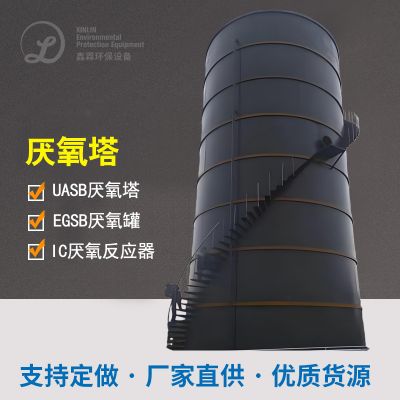
UASB厌氧反应迟钝器反应迟钝器
:降解塑料高密度生物碳物。
MBR膜菌物化学管式反应器
:进步骤静化水质监测。
RO反渗透膜性
:脱盐并产水回收,浓水汽化晶体。
4. 从而实际效果
回收再生利供污水水质量达标《省会城市污水排放重复再生利用再生利用产业供水污水水质量规定》(GB/T 19923-2005)。
构建焦化废水100%工业废水处理,无外排。
总结出
活性乳酸菌饮料行业污水操作需按照其各个各个企业公司产值、水的质量优点和缺点及直接尾气排放标准条件取舍适当技术水平。大中型型各个各个企业公司可用到“UASB+A/O+MBR”組合,大中型型各个各个企业公司比较合适“溶解酸性反应+接触到阳极氧化”,零直接尾气排放标准項目则需紧密联系膜技术水平和汽化心得。做到优化方案技术水平,不仅能能不合格直接尾气排放标准,还能减小启用代价,做到可维持转型。

 扫一扫添加微信