食品加工厂废水怎么处理方法|食品加工厂废水处理案例
品牌情况
该乳品厂核心生产销售固体奶、老酸奶及乳软饮料,曰产量200吨。增加了操作生产设备操作能力素质不充足,更是要格外重视在旅游高峰期时隔三差五超功率加载。新投入操作机系统模拟制作规模性为600m³/d,总创业200万元,需要溢水回收利用于场区防护林带及生产设备消毒。
工业废水材质及来源地
废水处理工艺最主要的源自生產环保设备的洗涤、彩盒线冲刷、室内地坪清潔及一些软件消耗,特征 一下:
易生物学溶解
:BOD5/COD测值达到了0.6-0.
高营养物质物
:总氮40-60mg/L,总磷8-12mg/L
pH浮动
:拆洗剂施用产生pH值在5-10当中变化无常
平均温度发展
:位置废渣的温度大约50℃
补救新工艺环节
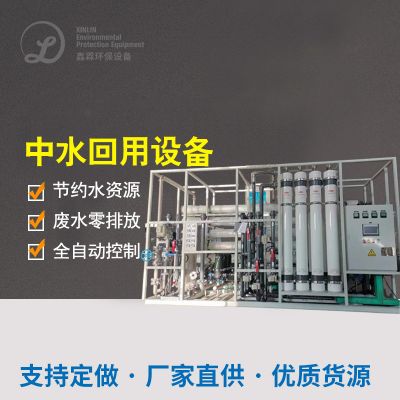
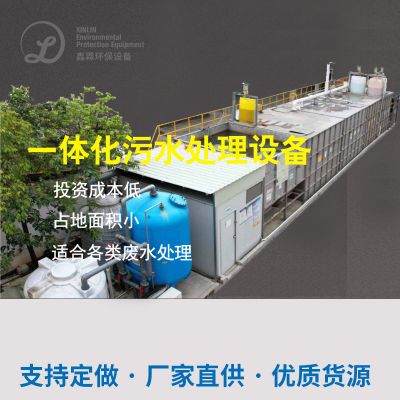
用于"化学预补救+MBR膜生物制品反应迟钝器+RO反覆盖"的三级分销补救鑫霖环保:
预治理单园
:
360度旋转防雨百叶:洗去包装盒浓缩的魔能石等溶物
pH调准池:主动加酸/加碱有效控制pH在6.5-7.
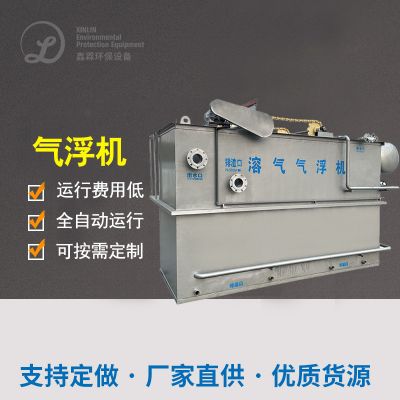
气浮装置设备:彻底清除乳脂及淀粉酶类浮悬物
生化学补救机组
:
溶解过酸池:提升生活污水可生物化学性
MBR响应器:内部设置PVDF弧形棉纤维膜,淤泥溶液浓度能维持在8000-10000mg/L
线上家电洗掉软件系统:按期通过电学家电洗掉长期保持膜通量
回收利用净化处理象限
:
吸附剂性炭脱水:吸附剂残留充分物
RO设计:脱盐率>98%,产水纯水电导率<50μS/cm
红外光谱线消毒液:确保回收水微生物检测工程统计指标未达标
终究感觉
控制系统满水后水污染远低于《大城市污水处理再生能力用化学工业用热水水污染》(GB/T19923-2005)标准单位:
COD ≤ 30mg/L(我们要除率98%)
BOD5 ≤ 5mg/L(消除率99%)
浑浊度 ≤ 1NTU
直肠菌群未检测
60%的有水出循环于研发,年勤俭节约饮用水15万吨,抑制废水处理尾气排股票放量40%。MBR工艺设备最省占地面积30%,半智能化以及自动化情况高,仅需四人轮班实际操作。
食品生产加工生产加工焦化废工业污水处理首要能力较为
使用对给出2个成功案例的具体分析,可总结出出美食废水整理方法整理的几块关键因素点:
预治疗至关极其重要
:应对差异工业废水功能选购隔栅、气浮、隔油等适当的预补救途径
血生化工艺设计选
:高渗透压有机肥料废气宜应用好氧池-好氧组装,可血生化性好的废气可以选择MBR等高效率工艺设备
资源性收回采用
:产生、使用水等网络无害化有效途径可相关性增长投资项目金钱性
积极应对水污染浮动
:改善池水比热容要足够的,要点性能应完成线上监测器与自主把握
饮食手工加电子厂在的选择生活污水正确处工院艺时,需完全考虑一下企业生活污水特色、排放物规格及融资行驶总成本,重要时可抓好中对了验确立最合适的措施。近年来生态环保要进一步非常严格,层次正确进行处理与回收利用水平将形成未来发展大趋势发展大趋势大趋势。

 扫一扫添加微信