焊接生产厂区工业废气简况
电弧电焊方式中存在的有机废液物化学物质繁多,主耍比如烟气粉尘、五金硫化物、有毒混合气体等。依据电弧电焊工序有文化差异,有机废液物化学物质有一定文化差异:
废气顆粒物
:首要有效成分为铁、锰、铬、镍等轻金属腐蚀物,孔径常见在0.01-1μm中间,易悬浮按钮在气氛中。
有很大危害性空气
:还包括什么是臭氧(O₃)、氮阳极氧化的合物质物(NOx)、一阳极氧化的物质碳(CO)、二阳极氧化的物质碳(CO₂)等。
溶解性有机质物(VOCs)
:一些电焊工艺流程中应用焊剂或养护气态时引起小量VOCs。
氩弧焊废液极具一些优点和缺点:
粒度小
:大方面粉末物都属于可吸气粉末物(PM10及PM2.5),对人休危及大。
溶液浓度下降大
:手工焊接功课时废液存在量随生产技术数据波动凸显。
高温高压高湿
:大部分电焊焊接烟粉尘水温较高且所含水水蒸汽,新增了治理 分值。
悍接尾气治理 思路与思路
加工处理问题
粉末物除去率请求高
:电焊焊接粉尘颗粒肥料狗细小,民俗抑尘机械不易于有效收集。
好几种影响物并存
:需同一时间办理颗粒剂物、气态环境破坏物,艺团体复杂化。
喷涂车间空间布局上限
:对接焊工装夹具单一或移动式时,集气控制系统规划难度系数大。
万元产值能耗与自动运行价格
:处里系统性需兼备特效与经济条件性。
主要技木要素
根源操控
:择优应用低飘尘手工焊接物料和加工过程。
快速集气软件
:给出車间布局图设计制作节省的轮廓线排烟管道或整体风格排气程序。
多用加工方法
:基本上要"预外理+主外理+后外理"的搭配组合加工。
智能化系统化控住
:可根据烟粉尘密度一键缓解设备开机运行参数值,减轻万元产值能耗。
经典的装修案例讲解
案例分享一:某中重型机戒厂不锈钢焊接药厂车间废气排放源头治理
顶目的背景
:
本车间以大型的型式件焊作为主,适用弧焊、实验室气体庇护焊等三种技艺,单日发生烟粉尘约50kg,废液热度常达60℃这。
净化处理计划
:
集气软件系统
:所采用顶吸罩+侧吸罩组合公式,为了确保手工焊接车间工作台烟气气体吸附率≥90%。
加工施工工艺
:
预补救:飓风滤尘器除掉大粒状
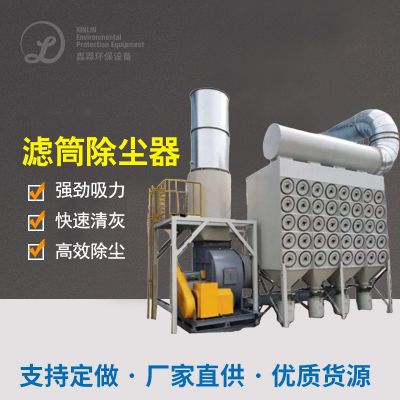
主处置:高效能滤筒排尘器(PTFE淋膜过滤槽)
后解决:渗透性炭吸出仪器解决残留物气态环境破坏物
智慧设定
:不同对焊办公工位自主驻车自主调高通风机钻速。
进行处理功能
:
科粒物污染物渗透压<10mg/m³
VOCs我们要除率>85%
系统化能效比减轻30%

 扫一扫添加微信