电弧焊接厂房有机废气概貌
脉冲焊接生产流程中诞生的高炉煤气因素僵化,基本包函金属件空气氮化合物、有毒气味及颗粒剂物。依据脉冲焊接生产工艺设备有相互影响 (如脉冲焊、气味守护焊、脉冲光焊等),工业废气因素和密度相互影响取得。
重点的有害物质分类:
颗粒剂物
:铁、锰、铅等合金金属腐蚀物,颗粒直径多在0.1-10μm之中,可吸进去性强。
危害有机废气气体
:涉及臭氧的危害(O₃)、氮钝化物(NOx)、一钝化碳(CO)及氟化氢(HF)等。
蒸发性生物碳物(VOCs)
:局部焊接加工的原材料施放苯系物、有害气体等。
印刷废气结构特征:
持续高温高湿
:电孤焊区域环境焦炉煤气温温度湿度会达80℃上面的,温度湿度达60%-90%。
中断性的排放
:与点焊上班节奏快慢发送到,精准流量变化大。
分手后复合弄脏
:多严重污染源共处,整理工学艺需协同作战制作。
有机废气操作关键问题与基本知识
科技常见问题:
粒子物与气态废弃物物协同工作避开
:常用烟气净化技术性对气态水污染物质有效,需女子组合工艺流程。
锰、铅等高价属处理
:孔径小、致癌性高,需快速过滤程序或化学物质降解。
机器耐蚀性性
:HF等弱酸性气感想防腐蚀正规轻金属管。
关键点解决方法重要环节:
发祥地操作
:使用的低粉尘焊条,SEO优化焊接工艺产品参数。
集气模式设计的
:利用侧吸罩+顶吸罩结构,抓取高效率需>90%。
制作工艺选泽
:选择污染破坏物性能相匹配"除尘系统+粘附/离子液体"搭档技术工艺。
有趣事例详细分析
例子一:某在城市交通运输武器电弧焊接工厂
气体概述
:
核心的工业废气:Fe₂O₃粉末(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
排风量:30,000m³/h,溫度70℃。
治理设计方案
:
预工作
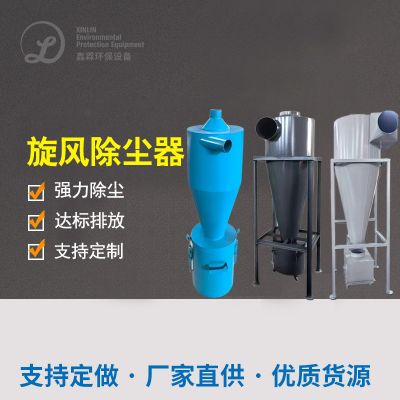
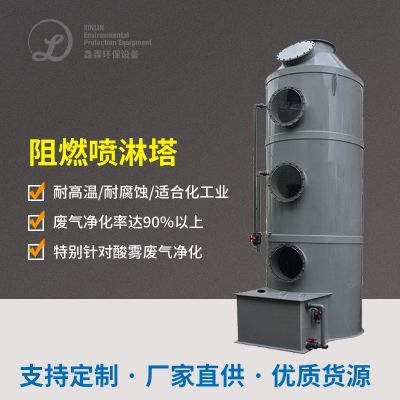
:飓风排尘+保湿喷雾温度下降塔(减少为40℃)。
内在的工艺
:
输入脉冲布袋布袋除尘(过滤清洁精密度较0.5μm,质量99%)
确定性催化氧化修复(SCR)脱硝(NOx洗去率>85%)
污染物后果
:科粒物<5mg/m³,NOx<30mg/m³,达GB16297-1996标淮。
创新发展点
:
通过防粘覆PTFE滚涂滤芯,解决处理金属制粉尘爆炸板结状况。
进行余热加热SCR影响器,万元产值能耗减小20%。

 扫一扫添加微信